Obradni centar s pet osi dobar je onoliko koliko je dobar radni držač koji ga podržava. Učvršćenje koje blokira rotacijski stol ili ometa putanju rezača pretvara stroj s pet osi u stroj s tri os...
Pročitajte više
Kako sustavi nulte točke poboljšavaju stabilnost izratka u 5-osnoj CNC obradi
Zašto se stabilnost izratka smanjuje kada poslovi s 5 osi postanu složeni
5-osni obradni centar zarađuje svoju vrijednost rezanjem pet strana dijela bez ijednog ručnog ponovnog stezanja. To se obećanje sruši onog trenutka kada učvršćenje dopusti da se obradak pomakne čak i za nekoliko mikrona usred ciklusa. Putanje alata koje su bile programirane prema fiksnoj referentnoj točki iznenada se zasijeku u odnosu na onu koja se pomiče, a dio izlazi iz tolerancije mnogo prije nego što operater primijeti bilo što pogrešno na zaslonu.
Prodavnice koje rade kontinuirane putanje alata 4. i 5. osi izvješćuju da većina otpisanih dijelova dolazi do učvršćenja, a ne do rezača ili programa. Ponovljeno stezanje vijcima prema dolje, stolovi s T-utorima i hrpe škripaca unose vlastite male pogreške: neravnomjernu silu stezanja, toplinsko pomicanje zbog dugih vremena ciklusa i mikropomicanje tijekom brze rotacije osovine. Svaki od ovih spojeva preko programa s pet strana na način koji posao s 3 osi nikada ne doživljava.
Sustavi nulte točke razvijeni su posebno za uklanjanje te varijable. Umjesto ponovnog uspostavljanja referentne točke svaki put kada se dio okrene ili zamijeni, učvršćenje se zaključava na fiksnu mehaničku referencu koja ostaje konstantna u svim postavkama, paleti i stroju u trgovini. Nakon što se uspostavi ta referenca, programer, operater i odjel za inspekciju rade s iste fizičke točke, što uklanja jedan od najčešćih izvora neslaganja između CAM programa i dijela koji zapravo dolazi sa stroja.
Što sustav za pozicioniranje nulte točke zapravo radi
U svojoj jezgri, stezni modul nulte točke je mehanička spojnica: osnovna ploča ili paleta trajno montirana na stol stroja, polugu ili nadgrobnu ploču, uparena s lokatorskom iglom pričvršćenom na donju stranu obratka, podploče ili učvršćenja. Kada klin padne u modul i stezaljka se uključi, dio se svaki put vraća u potpuno isti X, Y, Z i rotacijski položaj, obično unutar 0,005 mm ponovljivosti.
Ovo je najvažnije u radu s 5 osi jer odvaja dva problema koji su inače isprepleteni: čvrsto držanje dijela i precizno lociranje dijela. Konvencionalni škripac može kruto držati dio, ali se oslanja na operatera koji će ponovno nulirati referentnu točku dodirivanjem. Modul nulte točke čvrsto drži dio i jamči da se referentna točka nikada ne pomiče, jer je mehanička referenca ugrađena u samu spojnicu, a ne u tehniku operatera.
| Metoda stezanja | Tipična ponovljivost | Potrebno ponovno nuliranje | Najbolje odgovara |
|---|---|---|---|
| Ručni škripac | 0,02 do 0,05 mm | Da, svaki ciklus | Prototip, jednodijelni poslovi |
| T-utor zavrtanj prema dolje | 0,03 do 0,08 mm | Da, svaki ciklus | Veliki dijelovi malog volumena |
| Modul nulte točke | 0,002 do 0,005 mm | Ne, jednokratna postavka | Visoko miješanje, višeosni, ponavljajući poslovi |
Budući da je referentna točka mehanička, a ne proceduralna, ista se paleta može kretati između glodalice, koordinatnog mjernog stroja i žičane elektroerozije bez gubitka referentne točke. Ta je jedina značajka ono što alate nulte točke čini okosnicom većine modernih ćelija za gašenje svjetla i visoko miješanih 5-osnih ćelija.
Kako osmokutni konusni lokator rješava torzijska opterećenja
Lokatori okruglog konusa dobro podnose vertikalnu silu stezanja, ali se slabo opiru rotacijskom momentu, budući da cilindrični konus nema geometrijsku značajku koja bi spriječila uvijanje dijela pod teškim opterećenjima bočnog glodanja. Ovdje je Osmerokutni konusni lokator nulte točke mijenja geometriju problema.
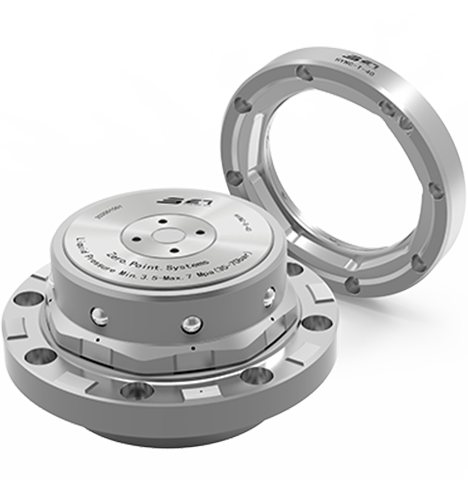
Osmerostrani suženi profil pruža osam diskretnih ravnih kontaktnih površina umjesto jedne kontinuirane zakrivljene površine. Tijekom stezanja, lokator se naslanja na te ravnine klinastim djelovanjem koje se opire rotaciji u oba smjera, a ne samo okomitom povlačenju prema dolje. U postavci s 5 osi montiranom na osovinu gdje stol rotira dio kroz složene kutove, ta rotacijska blokada sprječava mikroklizanje koje se pojavljuje kao tragovi svjedočenja ili dimenzionalni pomak na gotovim površinama.
- Geometrija kontakta s osam strana otporna je na torzijsko opterećenje tijekom teških prolaza bočnog glodanja
- Kut samocentriranog suženja kompenzira manje smetnje od strugotina ili krhotina
- Otvrdnute i brušene kontaktne površine održavaju ponovljivost kroz desetke tisuća ciklusa stezanja
- Kompatibilan s ručnim i pneumatskim ili hidrauličnim steznim modulima
Terenski podaci iz trgovina koje koriste teške dijelove u stilu nosača za zrakoplove i svemire pokazuju da torzijski otklon ispod osmerokutnog lokatora konusa ostaje ispod 3 mikrona čak i pri silama rezanja koje bi vidljivo uzdrmale ekvivalent okruglog konusa. Za programe s 5 osi gdje se vreteno približava dijelu iz desetak različitih vektorskih kutova u jednom ciklusu, ta torzijska krutost često je razlika između dijela koji ima toleranciju i onog koji nema.
Integracija sustava za pozicioniranje nulte točke s pričvrsnim elementima
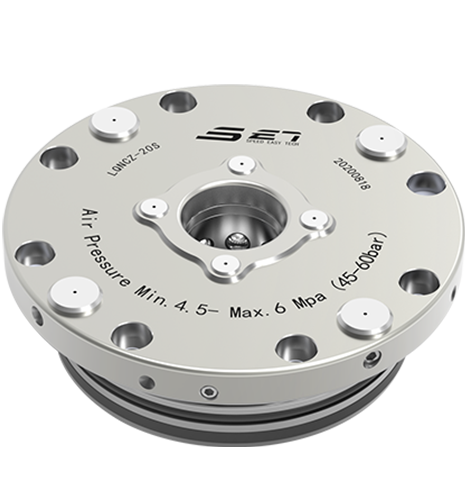
Okretni stol rotira i naginje obradak tako da vreteno može pristupiti elementima iz gotovo bilo kojeg kuta bez ručnog ponovnog učvršćivanja. Ta je sloboda korisna samo ako dio ostaje savršeno lociran tijekom svake rotacije, što je upravo posao a Sustav pozicioniranja nulte točke izgrađen na dizajnu s kuglastom bravom s kratkim konusom.
Geometrija kratkog stošca održava nisku visinu spojnice, što je izravno važno za osovinu jer svaki milimetar dodane visine povećava radijus zakretanja i inercijsko opterećenje koje rotacijske osi moraju upravljati tijekom brzog indeksiranja. Kuglasta stezaljka unutar konusa povlači dio prema dolje ravnomjernom, radijalnom silom raspoređenom po cijelom opsegu, umjesto povlačenja u jednoj točki koje može zaljuljati obradak pod dinamičkom rotacijom.
Tri praktične prednosti okretne ćelije
- Niža visina hrpe smanjuje konzolno opterećenje na motore rotacijske osi tijekom brzog indeksiranja
- Ravnomjerna radijalna sila stezanja drži dio centriranim kroz kutove nagiba do 120 stupnjeva
- Standardizirana sučelja paleta omogućuju da jedna osnovna ploča prihvati više obitelji dijelova bez ponovnog alata za osovinu
Prodavnice koje pretvore ćeliju s ručnim klizačem u sučelje s nultom točkom obično izvješćuju o padu vremena ciklusa indeksiranja za 15 do 25 posto, uglavnom zato što se rotacijska os više ne mora tako oprezno usporavati kroz sredinu zamaha kako bi se izbjeglo ometanje labavo referentnog dijela.
Ponovljivost prema vrsti učvršćenja: vizualna usporedba
Grafikon u nastavku uspoređuje tipičnu ponovljivost položaja kroz uobičajene pristupe učvršćenju, izraženu u mikronima. Niže vrijednosti ukazuju na čvršću, dosljedniju lokaciju dijelova tijekom ponovljenih ciklusa.
Amplituda vibracija kroz ciklus obrade
Čvrsto stezanje s dobrim referencama smanjuje rezonantne vibracije tijekom agresivnih višeosnih rezova. Linijski grafikon u nastavku prati relativnu amplitudu vibracija tijekom jednog ciklusa od grube do završne obrade za ručno stegnuti dio u odnosu na stegnuti dio na nultoj točki.
Uzorak koji se dosljedno pojavljuje kroz mjerenja u radionici je taj da ručno stegnuti dijelovi imaju tendenciju prema višoj i nestalnijoj amplitudi kako se brzina vretena i bočno opterećenje povećavaju kroz grubi prolaz, dok kruto referentna postavka nulte točke ostaje u mnogo užem pojasu. Taj uži pojas je ono što omogućuje programerima da agresivnije guraju brzine posmaka i vrijednosti koraka bez opasnosti od klepetanja ili preranog trošenja alata, budući da učvršćenje više nije ograničavajući čimbenik u tome koliko se jako rez može gurati.
Usporedba s više faktora: nulta točka naspram konvencionalnog učvršćenja
Radarski grafikon u nastavku ocjenjuje svaki pristup fiksiranju prema pet praktičnih kriterija na ljestvici od 1 do 5, gdje veće zatvoreno područje predstavlja jaču ukupnu izvedbu za proizvodnju s 5 osi visoke mješavine.
Kako promjena postavki radi s tijek rada nulte točke
Donji dijagram prikazuje redoslijed tipične promjene posla s visokom miješalicom nakon što je sustav nulte točke instaliran na stolu stroja ili osovini.
Budući da je referentna vrijednost zajamčena mehaničkim spajanjem, a ne operaterovom rutinom dodirivanja, ovo prebacivanje obično traje manje od dvije minute, u usporedbi s petnaest do trideset minuta za ručnu ponovnu indikaciju na usporedivom učvršćenju s klinom.
Radni primjer iz High-Mix Bracket proizvodnje
Zamislite radionicu koja proizvodi strukturne nosače za industrijsku opremu, strojno izrađene od aluminijskih trupaca preko pet strana po dijelu u serijama od 40 do 80 komada. Prije pretvorbe u alat s nultom točkom, svaki je dio zahtijevao ručnu ponovnu indikaciju između operacije grube obrade 3 2 i završnog završnog prolaza osovine, dodajući otprilike dvadeset minuta vremena bez rezanja po dijelu i uvodeći dovoljno pozicione varijance da je odbacivanje pri konačnoj inspekciji iznosilo blizu šest posto.
Nakon standardizacije osmerokutnih lokatora konusa za učvršćenje za grubu obradu i sustava pozicioniranja nulte točke s kratkim konusom na osovini, radionica je u potpunosti eliminirala ručno ponovno indikiranje. Palete su se premještale izravno od stanice za grubu obradu do osovine s netaknutom bazom, vrijeme nerezanja po dijelu palo je na otprilike četiri minute, a odbacivanje kod završne inspekcije palo je ispod jedan posto tijekom tromjesečne proizvodnje.
Povećanje učinkovitosti manje je došlo od bržeg rezanja, a više od uklanjanja ručnog koraka sklonog pogreškama, što je obrazac koji većina trgovina s visokom mješavinom vidi nakon što uobičajeni mehanički podatak obuhvati više stanica umjesto ponovnog postavljanja na svakoj.
Održavanje dugoročne točnosti pod dnevnim proizvodnim opterećenjem
Modul nulte točke točan je onoliko koliko su njegove kontaktne površine čiste. Strugotine, ostaci rashladne tekućine i fino pijesak najčešći su uzrok postupnog odstupanja točnosti u trgovinama koje preskaču osnovnu rutinu održavanja, budući da će čak i nekoliko mikrona krhotina zarobljenih između konusa lokatora i njegovog spojnog konusa pomaknuti referentnu vrijednost u tom ciklusu.
Većina trgovina koje koriste alate nulte točke u kontinuiranoj proizvodnji ugrađuju tri navike u svoj standardni operativni postupak. Prvo, brzi mlaz zraka ili brisanje i lokatora i utičnice na osnovnoj ploči prije svakog ciklusa stezanja, što traje nekoliko sekundi, ali uklanja većinu rizika od kontaminacije. Drugo, zakazana dimenzionalna provjera, obično jednom tjedno ili svakih nekoliko tisuća ciklusa, korištenjem ispitnog indikatora ili namjenske kalibracijske pločice za potvrdu da referentna vrijednost nije pomaknula. Treće, praćenje ciklusa stezanja računa se po modulu tako da se brtve, opruge ili hidrauličke komponente unutar steznog mehanizma zamjenjuju prema preventivnom rasporedu, a ne nakon što se kvar pokaže kao rashodovani dijelovi.
Uobičajene točke trošenja za pregled
- Konusne ili stožaste kontaktne površine za udubljenje, žuljanje ili mrlje rashladne tekućine
- Opruge ili brtve za stezni mehanizam za smanjenje sile povlačenja tijekom vremena
- Vijci za pričvršćivanje na osnovnu ploču za zadržavanje momenta nakon ponovljenih ciklusa vibracija
- Igle za lociranje na paletama za istrošenost na inicijalnoj kosini zahvata
Trgovine koje preskaču ove provjere obično primjećuju probleme s točnošću tek nakon što serija dijelova ne prođe završnu inspekciju, a tada je glavni uzrok teže izolirati nego što bi bilo rutinskom tjednom provjerom. Ugradnja inspekcije u postojeći raspored preventivnog održavanja, umjesto da se to tretira kao zaseban zadatak, najpouzdaniji je način da se flota modula nulte točke održi u radu na njihovoj nazivnoj toleranciji godinama, a ne mjesecima.
Procjena povrata standardizacije alata nulte točke
Financijski argumenti za izradu alata nulte točke rijetko dolaze iz samog troška modula, što je skromna stavka u usporedbi s vremenom stroja koje štiti. Dolazi iz tri izvora kompaundiranja: smanjenog vremena nerezanja po dijelu, smanjenog otpada i prerade, i smanjene ovisnosti o jednom iskusnom operateru koji će držati toleranciju na osjećaj.
Vrijeme koje nije potrebno za rezanje najlakše je kvantificirati. If a manual re-indicate on a trunnion fixture consumes twenty minutes per part and a zero point changeover consumes two minutes, a batch of sixty parts recovers roughly eighteen hours of spindle time that would otherwise sit idle during setup. At a typical shop rate, that recovered time alone often pays back the tooling investment within a single production run of a mid-volume part family.
Povrh toga spojevi za smanjenje otpada. A shop moving from a six percent rejection rate to a one percent rejection rate on a sixty-piece batch avoids roughly three scrapped parts per run, each carrying the full cost of material, machine time, and programming that has already been sunk into it before the defect is caught. U desecima serija godišnje, sama ta razlika često premašuje ukupne troškove pretvaranja ćelije u zajedničko sučelje nulte točke.
The third factor is harder to put a number on but matters just as much in practice: consistency that does not depend on which operator ran the setup. A mechanical datum performs the same whether a senior machinist or a recent hire loads the pallet, which reduces the training time needed before a new operator can run high-mix jobs independently.
Odabir prave konfiguracije nulte točke
Nije za svaki posao s 5 osi potrebna ista geometrija lokatora ili sila stezanja. Matching the module to the part family avoids both under-clamping, which risks part movement, and over-specifying, which adds unnecessary cost and stack height.
| Job Characteristic | Preporučeno razmatranje |
|---|---|
| Teško bočno glodanje, veliki okretni moment | Osmerokutni lokator konusa za rotacijski otpor |
| Programi koji se montiraju na osovinu i nagibni su | Sustav za pozicioniranje s kratkim konusom i kuglicom za malu visinu hrpe |
| Česta promjena dijela obitelji | Standardizirani uzorak temeljne ploče na svim uređajima |
| Tanki zidovi ili osjetljivi dijelovi | Raspodjela, ravnomjerna sila stezanja preko jedne točke visoke sile |
| Proizvodnja s više strojeva, zajedničke palete | Zajedničko sučelje modula preko stanica za mlin, inspekciju i EDM |
Where a job combines several of these traits, most shops standardize on one locator family across the whole cell rather than mixing geometries, since a single mechanical interface simplifies both tooling inventory and operator training.
Također pomaže planiranje rasporeda modula oko obitelji dijelova, a ne oko jednog posla. A pallet pattern sized for the largest expected part in a family, with mounting positions left open for smaller variants, avoids the common mistake of designing tooling around one part and then discovering it does not scale as the mix of work changes over a production year. Reviewing upcoming quotes alongside the existing fixture inventory before committing to a locator geometry tends to prevent costly mid-year retooling.
Često postavljana pitanja
P1: Koliku položajnu točnost sustav nulte točke može realno održati tijekom vremena?
Well-maintained hardened-steel modules typically hold repeatability within 0.005 mm across tens of thousands of clamp cycles, though actual figures depend on clamping force, contamination control, and how consistently the mating surfaces are kept clean.
P2: Je li osmerokutni lokator konusa potreban za svaki posao s 5 osi ili samo za teške radove rezanja?
Lakše završne operacije s minimalnim bočnim opterećenjem često se mogu izvoditi na standardnim okruglim konusnim lokatorima. Osmerokutna geometrija zarađuje prvenstveno na gruboj obradi ili teškim bočnim glodanjima gdje je torzijsko opterećenje značajno.
P3: Može li se sustav za pozicioniranje nulte točke naknadno ugraditi na postojeći stol s osovinama?
U većini slučajeva da, pod uvjetom da površina osovine ima dovoljno ravne površine za montažu i da je uzorak temeljne ploče usklađen s razmakom vijaka na stolu. Prije narudžbe preporučuje se kratka provjera pristajanja prema ovojnici zakretanja osovine.
P4: Smanjuje li dodavanje modula nulte točke korisnu steznu površinu za veće dijelove?
The baseplate itself adds some height and footprint, but most short-cone designs are built specifically to minimize that penalty, keeping usable table area close to what a bolt-down fixture would offer.
P5: Kako alati nulte točke utječu na vrijeme promjene u usporedbi s ručnim pokazivanjem?
Typical changeover with a zero point interface runs under two minutes per part, compared with fifteen to thirty minutes for a full manual re-indicate on a comparable trunnion fixture.
najnovije vijesti
- 5-osno držanje: Kako sustavi nulte točke i škripci povećavaju stabilnost obrade
- Kako pribor za lociranje i poravnavanje definiraju točnost CNC obrade?
- Koji sustav stezanja pruža najbolju točnost i propusnost za vaš vertikalni obradni centar?
- Koji je najbrži način za smanjenje vremena postavljanja CNC-a s paletama, hvataljkama ili uređajima za ručnu brzu izmjenu?
Najnovije vijesti
-
Kako pribor za lociranje i poravnavanje definiraju točnost CNC obrade?Uvod: Skriveni trošak neusklađenosti U CNC obradi, razlika između visokovrijedne precizne komponente i starog dijela česdo se svodi na djelić milimetra. Dok vretena, alati za rezanje i kon...Pročitajte više
-
Koji sustav stezanja pruža najbolju točnost i propusnost za vaš vertikalni obradni centar?Zašto sustavi stezanja određuju performanse VMC-a U vertikalnim obradnim centrima, sustav stezanja nije pasivni pribor - to je strukturna veza između vretena stroja i obratka. Čvrsta ponov...Pročitajte više
-
Koji je najbrži način za smanjenje vremena postavljanja CNC-a s paletama, hvataljkama ili uređajima za ručnu brzu izmjenu?U visoko miješanoj CNC proizvodnji, vrijeme postavljanja najveći je kontrolirani otpor protoku. Sustavi za brzu izmjenu paleta , Uređaji za brzu izmjenu hvataljki , i ...Pročitajte više
-
Kako sustavi nulte točke poboljšavaju stabilnost izratka u 5-osnoj CNC obradiZašto se stabilnost izratka smanjuje kada poslovi s 5 osi postanu složeni 5-osni obradni centar zarađuje svoju vrijednost rezanjem pet strana dijela bez ijednog ručnog ponovnog stezanja. T...Pročitajte više
-
SET sustav stezanja nulte točke | Rješenje za integraciju preciznih kalupa za brzu promjenu i automatizaciju cijele kategorijeUvod Proizvodnja kalupa za kalupe za automobilske gume, kalupe za utiskivanje karoserija, staklene kalupe i kalupe za brizganje plastike zahtijeva stroge standarde za točnost ponovljenog p...Pročitajte više
Ako ste zainteresirani za naše proizvode, molimo vas da nas kontaktirate
Kontaktni podaci
- Adresa: 1-4 Floors, 17#03, Building 17, No. 269, Xinfeng Road, Xukou Town, Wuzhong District, Suzhou City
- Faks: +86-18112607008
- Tel.: 18051849209
- E-pošta: [email protected]
Proizvodi
Brza poveznica
Centar za vijesti
Mobilni terminal
Autorska prava © Suzhou Set Industrial Equipment System Co., Ltd. SVA PRAVA PRIDRŽANA.