
Obradni centar s pet osi dobar je onoliko koliko je dobar radni držač koji ga podržava. Učvršćenje koje blokira rotacijski stol ili ometa putanju rezača pretvara stroj s pet osi u stroj s tri os...
Pročitajte više
Može li se osnovna ploča Zero-Point postaviti izravno na postojeće stolove T-Slot automata?
Uvod
U modernizaciji proizvodne opreme, nadzornici tvornica i procesni inženjeri često se raspituju o praktičnom rješenju naknadne opreme: mogu li se osnovna ploča s nultom točkom i sustav za brzu izmjenu montirati na standardne stolove automata s T-utorima .
Mnoge proizvodne radionice namjeravaju poboljšati učinkovitost stezanja bez kupnje novih alatnih strojeva, ostvarujući jeftinu i brzu izmjenu obratka. Jasan je zaključak da je takvo naknadno opremanje tehnički izvedivo . Međutim, jednostavna fiksacija samo vijcima ne može osigurati dugoročnu stabilnost. Cijela nadogradnja zahtijeva standardizirani precizan rad i izbjegava uobičajene konstrukcijske zamke.
1. Izvedivost i precizna prilagodba naknadne ugradnje nulte točke stola s T-utorom
Originalni tvornički radni stol s T-utorima univerzalna je nosiva konstrukcija koja može biti opremljena osnovnim pločama za pozicioniranje nulte točke. Kako bi se održala dugoročna stabilnost obrade, osnovna ploča i radni stol moraju činiti integriranu krutu strukturu.
Ako se učvrsti samo T-vijcima, oprema može kratkoročno raditi normalno. Ipak, pod kontinuiranom silom rezanja i vibracijama u masovnoj proizvodnji, osnovna ploča je sklona mikropomaku, što rezultira postupnim slabljenjem ponovljene točnosti pozicioniranja.
Standardizirani i pouzdani postupak nadogradnje temeljne ploče s nultom točkom uključuje tri temeljna koraka:
1.1 Predfiksacija i stabilna potpora
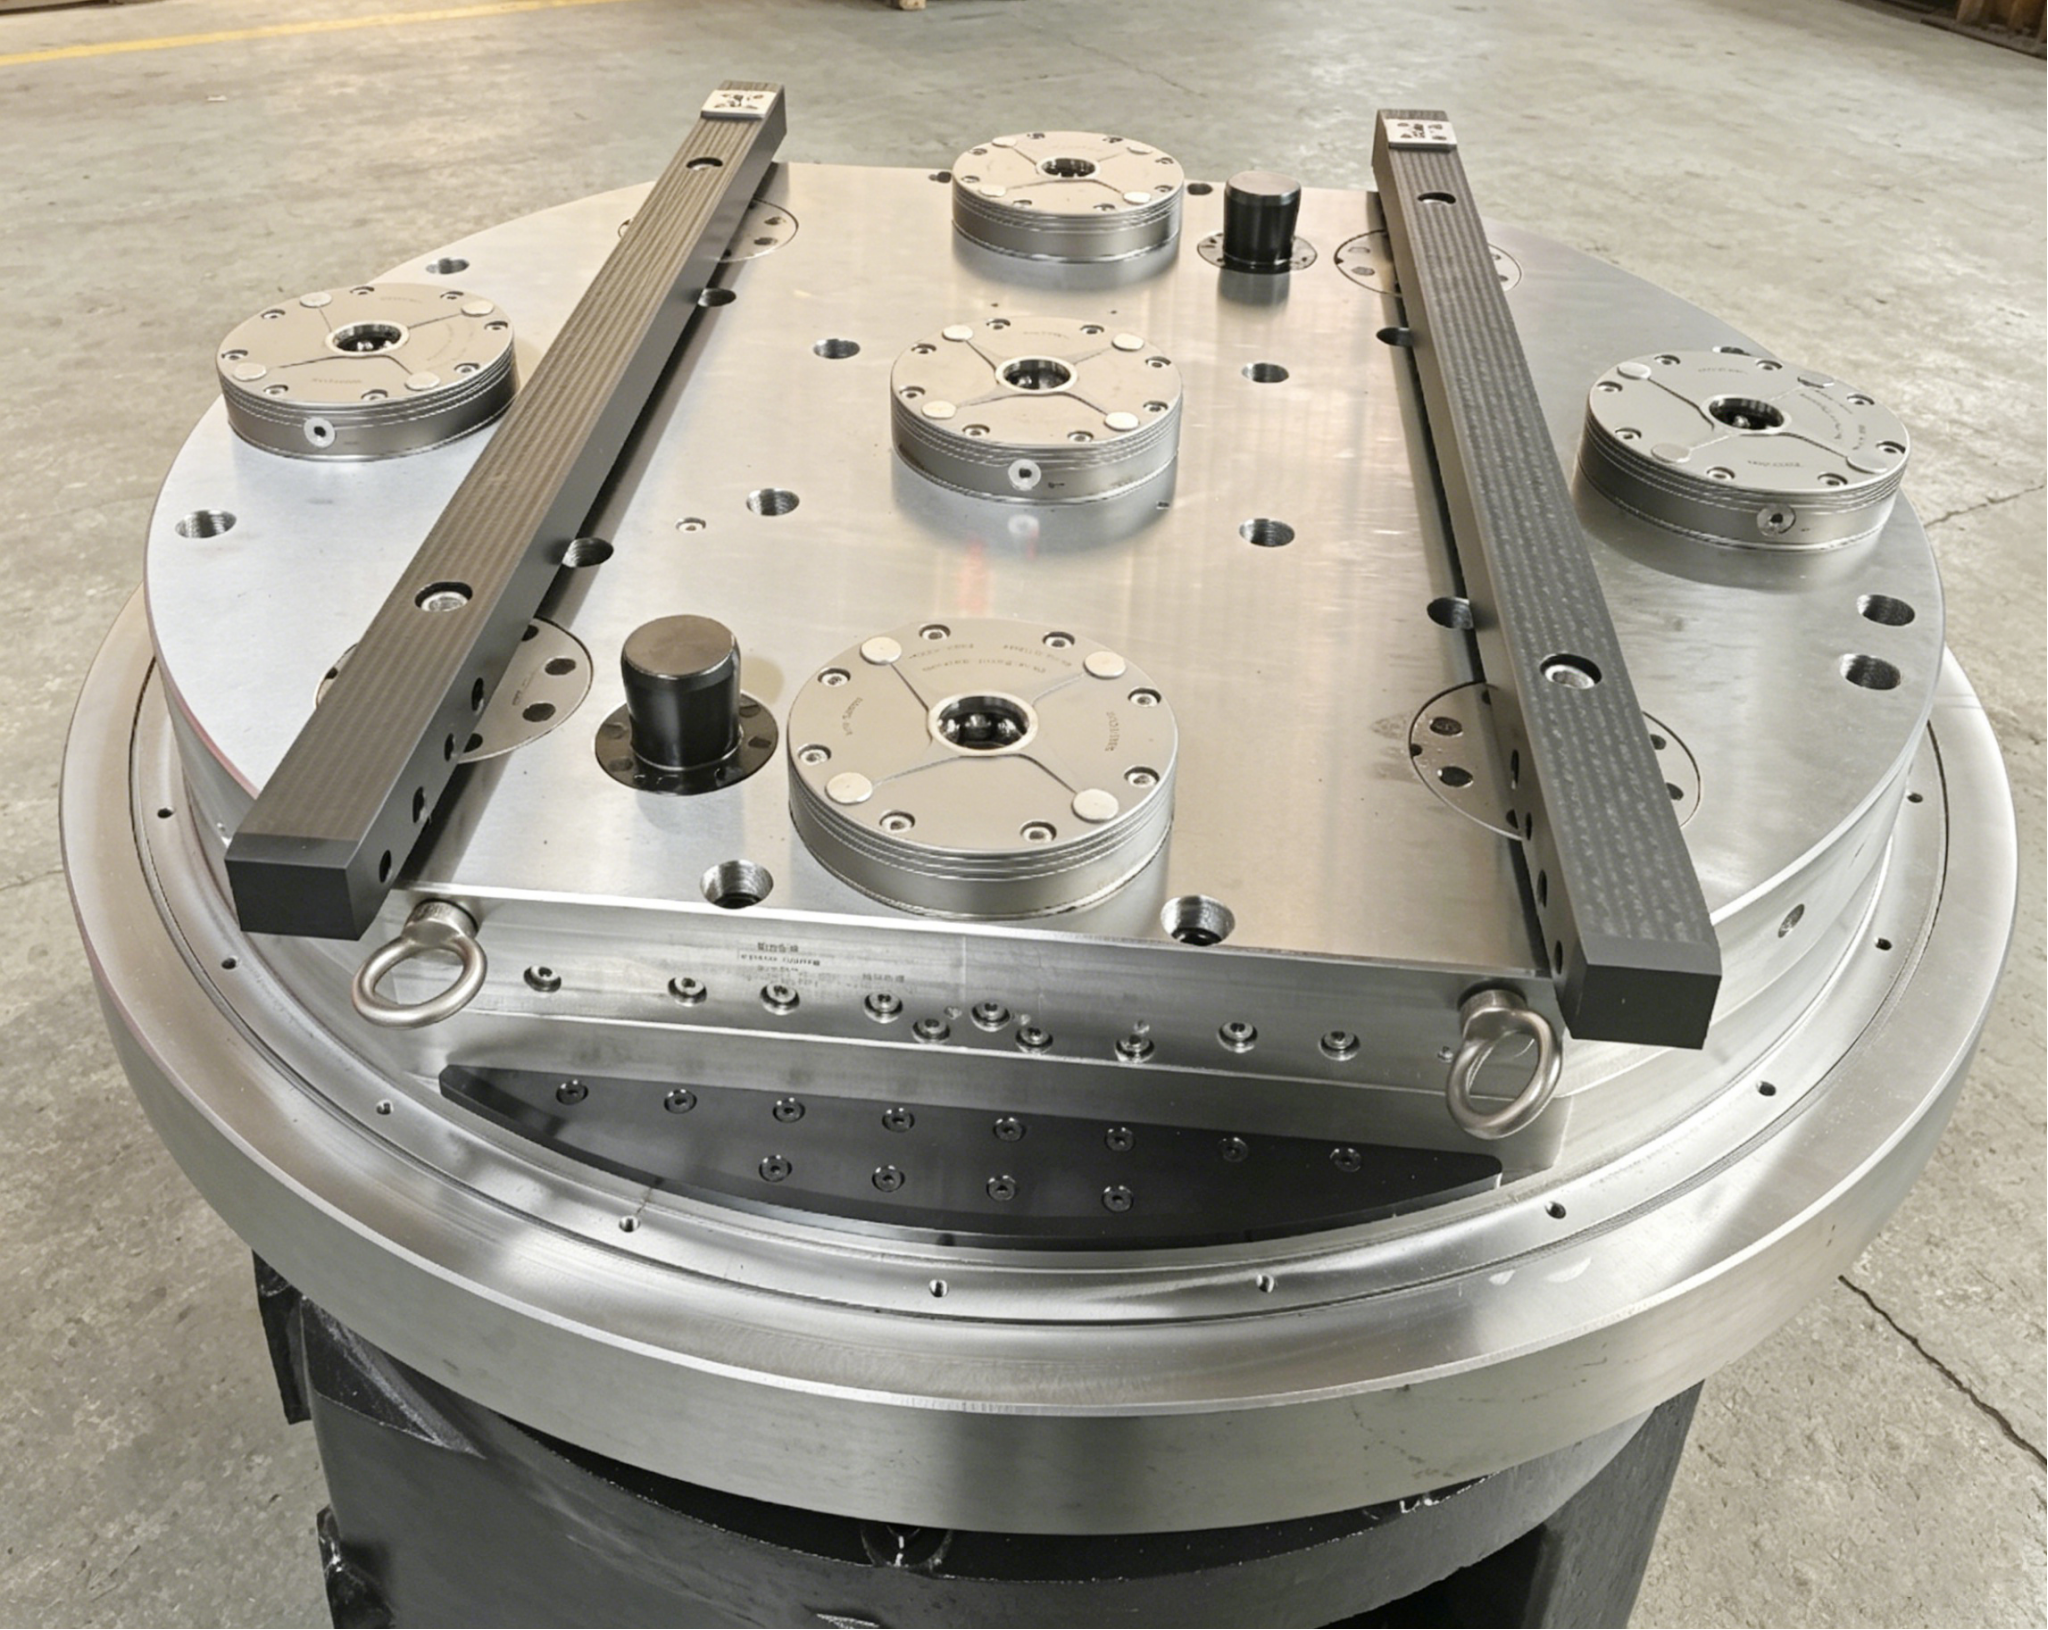
Upotrijebite T-utore originalnog alatnog stroja i usklađene T-vijke za dovršetak preliminarno pozicioniranja i zaključavanja osnovne ploče nulte točke. Usvajaju se visokokvalitetne osnovne ploče P20H legirani čelik , koji se odlikuje izvrsnom otpornošću na koroziju i strukturnom stabilnošću, prilagođavajući se dugotrajnim mokrim obradnim okruženjima s uranjanjem u tekućinu za rezanje.
1.2 Pozicioniranje konusne igle (jezgreni postupak)
T-vijci daju samo vertikalnu silu stezanja i ne mogu se oduprijeti sili bočnog udarca i momentu rezanja koji se stvaraju tijekom strojne obrade. Nakon precizne kalibracije položaja bazne ploče, postavljaju se dva konusna zatika φ16 za dvostruko pozicioniranje. Ova struktura čvrsto zaključava relativni položaj između osnovne ploče i radnog stola, učinkovito eliminirajući rizike pomaka u dugotrajnom radu.
1.3 Potpuna precizna kalibracija i prihvaćanje
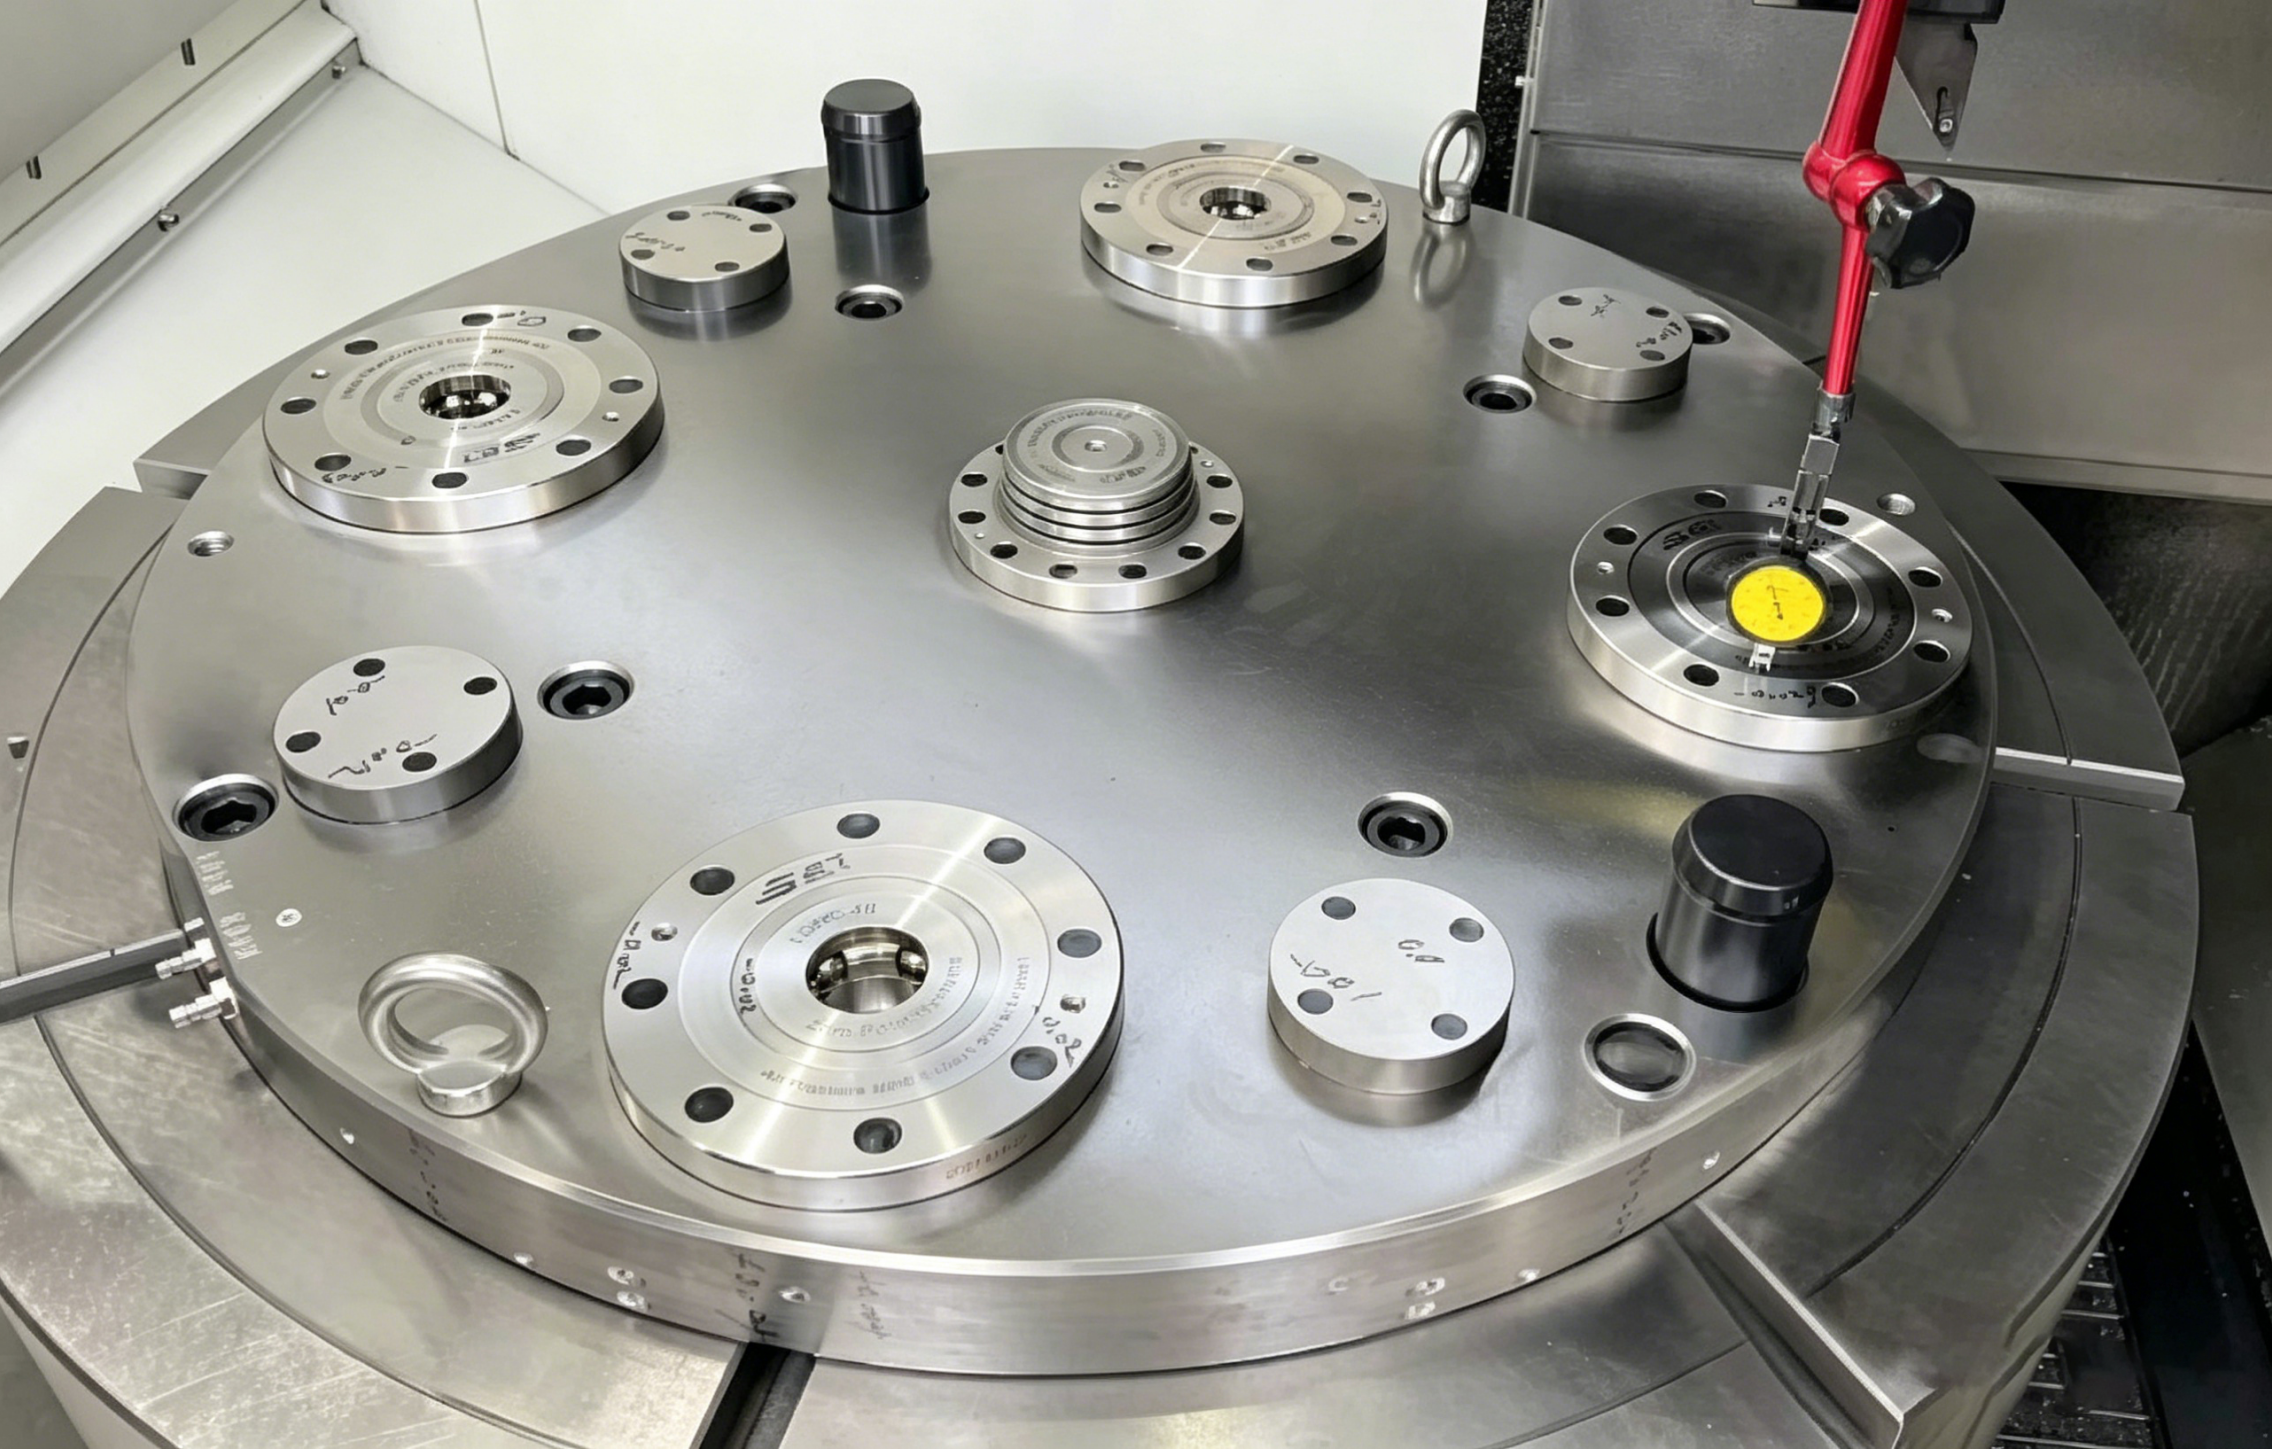
Nakon ugradnje i fiksacije, provedite opsežnu preciznu detekciju i korekciju. Provjera pokriva ravnost osnovne ploče i koaksijalnost između referentne osnovne ploče i vretena stroja. Prema specifikacijama prihvaćanja industrijskog standarda, izvlačenje ravnine nakon zaključavanja palete kontrolira se unutar 0,02 mm , ispunjavajući zahtjeve preciznosti većine scenarija mehaničke obrade.
2. Standardno konfiguracijsko rješenje za T-Slot Table Zero-Point nadogradnju
Na temelju bogatog iskustva naknadnog opremanja na licu mjesta, zrela konfiguracija sustava brze izmjene nulte točke za radne stolove s T-utorima sažeta je kako slijedi, prikladna za većinu vertikalnih tokarilica i obradnih centara:
- Izgled pozicionera nulte točke : Opremljen s 4–7 kompleta jedinica za pozicioniranje prema veličini osnovne ploče, usvajajući stabilan raspored 1 središnja jedinica 3–6 perifernih jedinica uravnotežiti raspodjelu naprezanja.
- Odabir jedinice prilagođene opterećenju : Odaberite jedinice za pozicioniranje s odgovarajućom silom stezanja na temelju težine obratka i opterećenja rezanja. Scenariji obrade visokog opterećenja i tvrdog materijala usklađeni su s jedinicama nulte točke za teške uvjete rada kako bi se poboljšala ukupna krutost.
- Pre-vodilice : Opremljen grubim strukturama vodilica za pomoć pri brzom spuštanju i pozicioniranju paleta, smanjujući poteškoće pri ručnom radu i poboljšavajući učinkovitost promjene.
- Integrirani pneumatski krug : Osnovna ploča napravljena je s otvorima za zrak koji se brzo umeću kako bi se podržalo otključavanje jedinice s nultom točkom, otkrivanje sjedala i povratna informacija o statusu.
- Kompletne zaštitne komponente : Konfiguriran s donjim zaštitnim pokrovnim pločama za sprječavanje prodora ostataka željeza, tekućine za rezanje i onečišćenja na kontaktnu površinu za pozicioniranje, produžujući životni vijek sustava za pozicioniranje.
3. Tri kritične zamke koje treba izbjegavati pri naknadnom opremanju na nultu točku
Većina problema nestabilnog rada modificiranih sustava nulte točke proizlazi iz nestandardne konstrukcije i nerazumne konfiguracije. Tri najčešća skrivena rizika su razvrstana za referencu:
3.1 Neispravan odabir materijala temeljne ploče
Dugotrajno uranjanje u tekućinu za rezanje uzrokovat će oksidaciju i koroziju običnih čeličnih ploča, što će rezultirati izbočenim površinama i odstupanjem od ravnosti. Za održive radne uvjete mokre obrade, P20H ili osnovne ploče od legure višeg stupnja Preporučuju se kako bi se osigurala stabilna točnost površine i učinak protiv korozije.
3.2 Učvršćivanje samo vijcima bez klinova za pozicioniranje
Zaključavanje jednim vijkom ne može neutralizirati bočnu silu rezanja i okretni moment. U dugotrajnoj serijskoj proizvodnji, akumulirati će se suptilan pomak bazne ploče, što će dovesti do smanjene točnosti ponovljenog pozicioniranja i povremenog odstupanja dimenzija obratka. Odgovarajuće pozicioniranje konusne osovinice je najisplativije i najpouzdanije rješenje.
3.3 Neplanirani raspored pneumatskog kruga
Pneumatski sustavi nulte točke oslanjaju se na stabilan dovod zraka za potpuno otključavanje i otkrivanje signala. U ranoj fazi naknadnog opremanja potreban je razuman pneumatski raspored. Za rotirajuću opremu kao što su vertikalni tokarilice, potporni rotacijski razdjelnici su bitni kako bi se osigurala kontinuirana i stabilna opskrba zrakom i rezervirao prostor za kasniju inteligentnu nadogradnju.
4. Slučaj naknadne opreme na licu mjesta i podaci o poboljšanju učinkovitosti
Proizvodno poduzeće u Ningbou dovršilo je nadogradnju sustava nulte točke za svoj vertikalni tokarski stroj s originalnim radnim stolom s T-utorom. Projekt je usvojio osnovnu ploču s nultom točkom specifikacije φ1000, usklađenu sa standardnim paletama i zateznim klinovima kako bi se izgradio kompletan sustav za brzo mijenjanje učvršćenja.
Nakon stabilnog rada i testiranja, projekt je postigao istaknute učinke optimizacije:
- Vrijeme promjene rasporeda : Smanjeno s tradicionalnih 15–20 minuta ručnog stezanja na u roku od 30 sekundi za brzu promjenu nulte točke.
- Točnost pozicioniranja : Točnost ponavljanja pozicioniranja sustava matičnog diska stabilno se kontrolira unutar 0,01 mm .
- Kapacitet obrade za teške uvjete rada : Podržava rezanje obratka visoke tvrdoće HRC58-64, s jednom dubinom rezanja do 2 mm, održavajući stabilnu krutost obrade.
- Inteligentno proširenje : Opremljen automatskim čišćenjem puhanjem zraka i funkcijama otkrivanja sjedala, kompatibilan s proizvodnim linijama za automatsko utovar i istovar za kasniju inteligentnu nadogradnju.
5. Zaključak
Postojeći standardni radni stolovi T-utornih automata podržavaju ugradnju temeljne ploče s nultom točkom i naknadnu ugradnju sustava brze izmjene. To je vrlo praktična shema nadogradnje opreme za aktiviranje kapaciteta starog alatnog stroja i poboljšanje učinkovitosti proizvodnje uz niska ulaganja.
Kako bi se osigurao dugoročno stabilan rad modificiranog sustava, moraju se primijeniti tri ključna standarda: usvojiti temeljne ploče od antikorozivne legure prikladne za industrijska procesna okruženja, ugraditi konusne klinove kako bi se izbjeglo pomicanje osnovne ploče i dovršiti planiranje pneumatskog kruga unaprijed za inteligentno proširenje.
Nadogradnja opreme ne zahtijeva čestu zamjenu novih alatnih strojeva. Standardizirana transformacija brze izmjene nulte točke može učinkovito skratiti vrijeme promjene učvršćenja, smanjiti pogreške ručnog podešavanja i poboljšati stopu iskorištenja alatnih strojeva za radionice za obradu.
Ako imate planove nadogradnje opreme za stare alatne strojeve, možete navesti tip stroja, veličinu izratka i parametre obradnog opterećenja kako biste dobili prilagođena rješenja za naknadnu ugradnju temeljne ploče nulte točke i profesionalne prijedloge za konfiguraciju.
najnovije vijesti
- 5-osno držanje: Kako sustavi nulte točke i škripci povećavaju stabilnost obrade
- Kako pribor za lociranje i poravnavanje definiraju točnost CNC obrade?
- Koji sustav stezanja pruža najbolju točnost i propusnost za vaš vertikalni obradni centar?
- Koji je najbrži način za smanjenje vremena postavljanja CNC-a s paletama, hvataljkama ili uređajima za ručnu brzu izmjenu?
Najnovije vijesti
-
Kako pribor za lociranje i poravnavanje definiraju točnost CNC obrade?Uvod: Skriveni trošak neusklađenosti U CNC obradi, razlika između visokovrijedne precizne komponente i starog dijela česdo se svodi na djelić milimetra. Dok vretena, alati za rezanje i kon...Pročitajte više
-
Koji sustav stezanja pruža najbolju točnost i propusnost za vaš vertikalni obradni centar?Zašto sustavi stezanja određuju performanse VMC-a U vertikalnim obradnim centrima, sustav stezanja nije pasivni pribor - to je strukturna veza između vretena stroja i obratka. Čvrsta ponov...Pročitajte više
-
Koji je najbrži način za smanjenje vremena postavljanja CNC-a s paletama, hvataljkama ili uređajima za ručnu brzu izmjenu?U visoko miješanoj CNC proizvodnji, vrijeme postavljanja najveći je kontrolirani otpor protoku. Sustavi za brzu izmjenu paleta , Uređaji za brzu izmjenu hvataljki , i ...Pročitajte više
-
Kako sustavi nulte točke poboljšavaju stabilnost izratka u 5-osnoj CNC obradiZašto se stabilnost izratka smanjuje kada poslovi s 5 osi postanu složeni 5-osni obradni centar zarađuje svoju vrijednost rezanjem pet strana dijela bez ijednog ručnog ponovnog stezanja. T...Pročitajte više
-
SET sustav stezanja nulte točke | Rješenje za integraciju preciznih kalupa za brzu promjenu i automatizaciju cijele kategorijeUvod Proizvodnja kalupa za kalupe za automobilske gume, kalupe za utiskivanje karoserija, staklene kalupe i kalupe za brizganje plastike zahtijeva stroge standarde za točnost ponovljenog p...Pročitajte više
Ako ste zainteresirani za naše proizvode, molimo vas da nas kontaktirate
Kontaktni podaci
- Adresa: 1-4 Floors, 17#03, Building 17, No. 269, Xinfeng Road, Xukou Town, Wuzhong District, Suzhou City
- Faks: +86-18112607008
- Tel.: 18051849209
- E-pošta: [email protected]
Proizvodi
Brza poveznica
Centar za vijesti
Mobilni terminal
Autorska prava © Suzhou Set Industrial Equipment System Co., Ltd. SVA PRAVA PRIDRŽANA.
